-
深圳市鑫诚丰净化装饰工程有限公司
主营:GMP洁净室净化装修,口罩无尘车间装修价格,无菌室实验室装修价格
深圳市鑫诚丰净化装饰工程有限公司
主营:GMP洁净室净化装修,口罩无尘车间装修价格,无菌室实验室装修价格 15
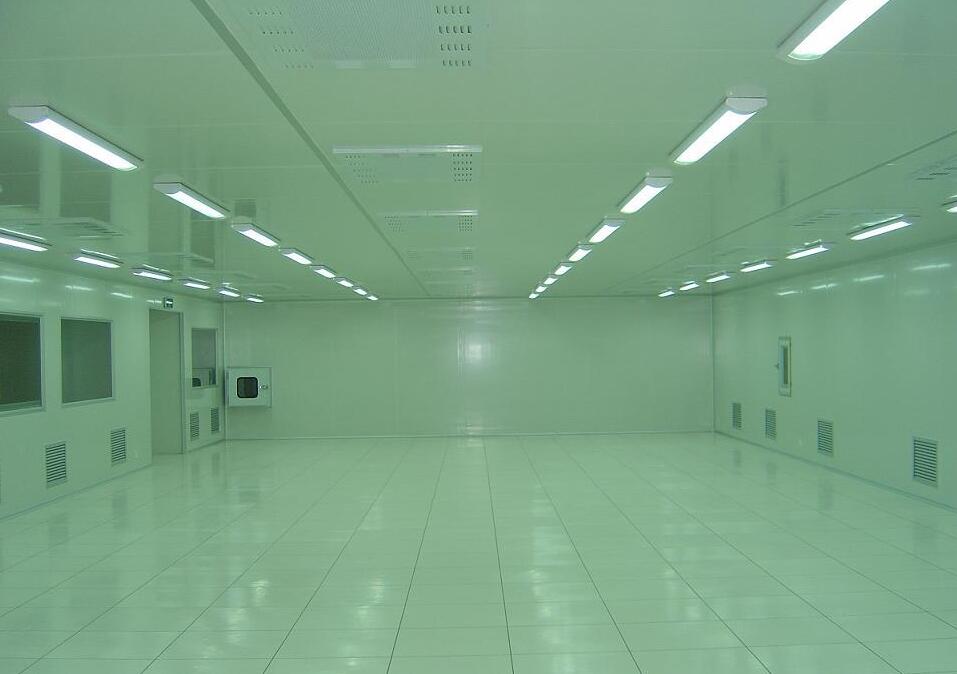
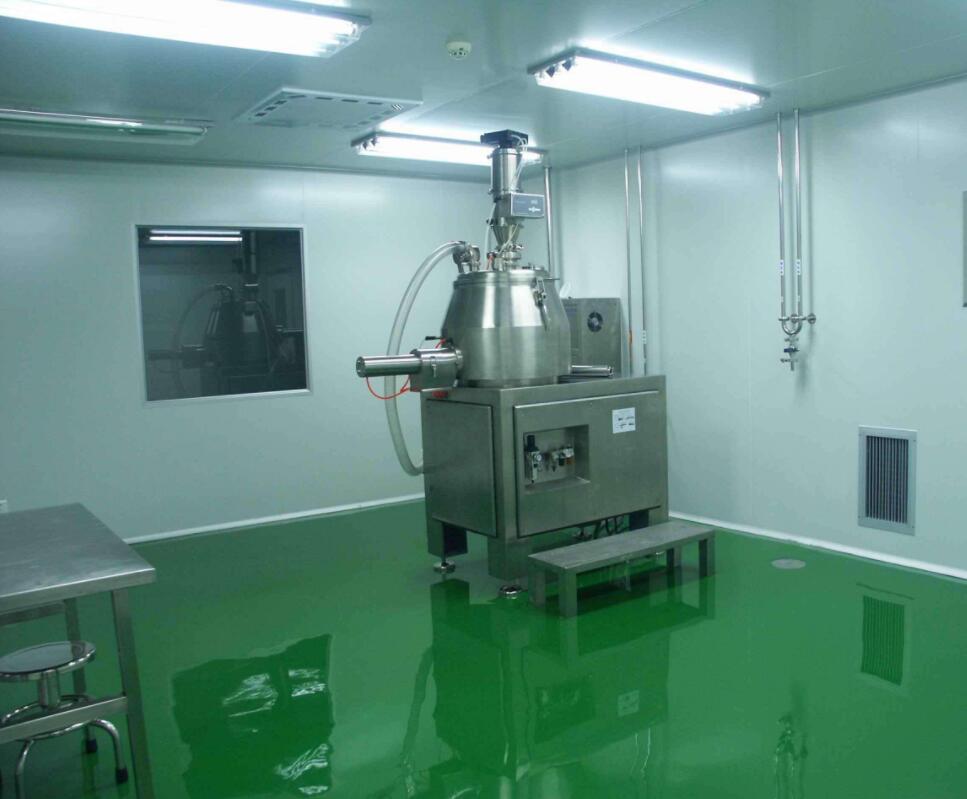
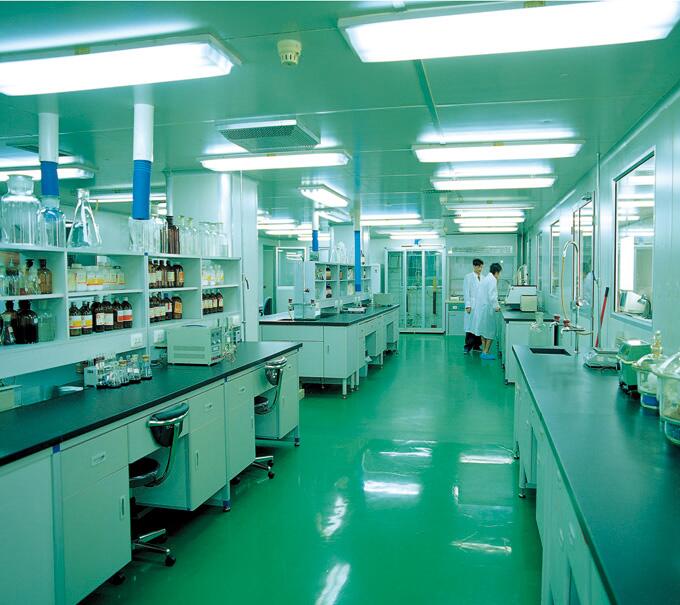
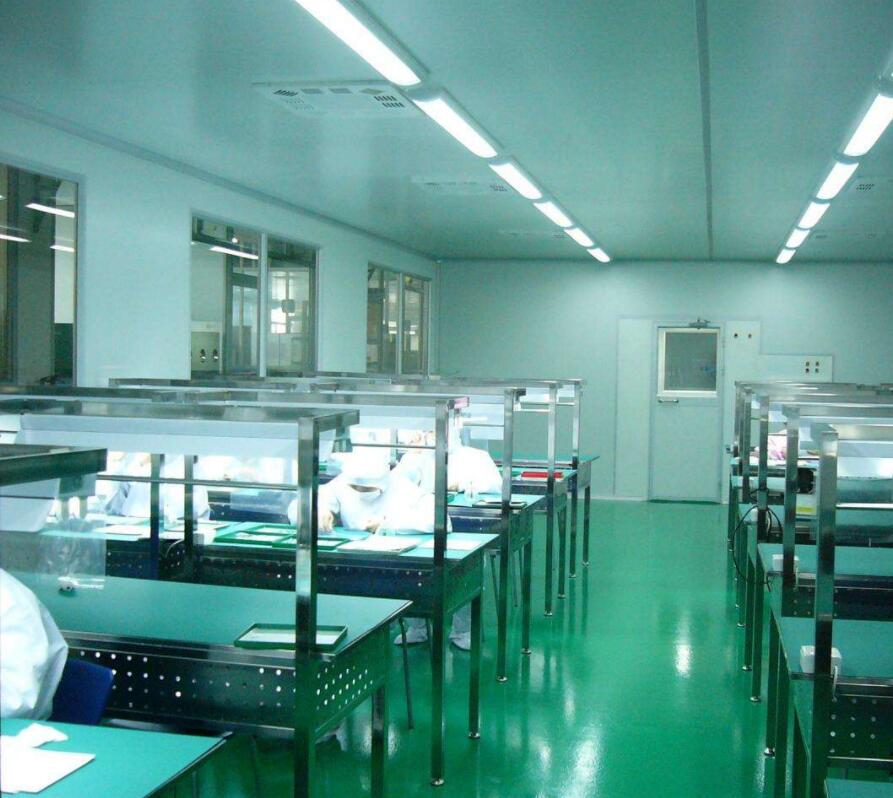
制药厂无菌车间装修案例报价
其他工艺操作环境设计标准按照附录1*十三条中药品生产操作环境标准执行:设计满足2010 版 GMP《计算机化系统》和《确认与验证》两个附录配套文件的要求。
合理的项目规划
建筑物内一层整体规划为两个生产车间(面积约3 500 m2),一期为一个抗药冻干制剂生产车间,二期为预留扩展车间,作为*二期市场扩张产能发展的预留。二层整体规划布置为公用工程,包括制药用水系统、空调系统、空压系统等。
生产工艺设计的关键要求
(1)工艺流程与洁净度级别
通过ISOLATOR无菌隔离器技术的应用,实现将灌装加塞、进出箱等区域洁净度级别由B级降至C级,在满足无菌/毒性产品各种等级无菌/安全要求的同时,降低项目前期的净化建造成本与后期的生产运行成本。
(2)主要工艺设备选型
清洗灭菌系统配置:一台卧式胶塞清洗机、一台立式铝盖清洗机、一台灭菌柜及配套的隔离器。
配液系统配置:主要由投料隔离器、浓配罐、稀配罐、储罐、CIP站及自控系统组成。
生产线配置:一条L型洗烘灌轧联动线+两台冻干机及固定式自动进出料系统+一台外壁清洗机+配套的ISOLATOR无菌隔离器。
后续检测、包装设备配置:一台自动灯检机+一台贴标机+一台全自动装盒机+一台三维裹包机+一台全自动开箱、装箱、封箱、捆扎及码垛一体机。
自动物流系统:智能机器人上瓶系统、自动快速升降物流门、AGV、RGV及配套的输送装置。
仓库:全自动高架立体库
(3)、物流流向
人员和物料的进出采用定向流动,并物流设置为相对独立的通道,配置RGV、AGV小车及全自动物流输送系统,实现了物料从库房至生产区域的自动输送及衔接;有效的避免了人、物流的交叉,减少人员、产品暴露到不适当洁净环境中带来的污染风险;
不同洁净级别洁净区域之间,使用带洁净空气控制气流方向的梯度式气锁室或自动传递柜,进行、物流控制并对不同洁净/无菌区域进行连接和有效隔离。
隔离器与灌装机、自动进出料系统及轧盖机的配套应用
(4)物料的传送方式
物料输送采用自动化无人操作方式进入,以排除人工操作潜在的质量风险。
西林瓶、胶塞、铝盖、原辅料及外包装材料的输送方式:来自库房的物料,首先采用RGV小车转运至生产区域的物流通道,然后移交至AGV小车上,AGV小车将物料自动转运至对应的物流入口,再利用自动物流输送系统将物流输送至对应的功能间。实现了生产前物料的自动配送。
西林瓶的脱包及上料:配置西林瓶智能机器人自动脱包及上料系统,利用机器人技术实现内包材西林瓶的自动上瓶、去塑料包装膜与纸托,并通过输送系统自动输送至洗瓶机的进瓶工位,解决了现阶段国内所有制药企业此工位需由人工操作来完成的现状。
胶塞(铝盖)处理与输送方式: 铝盖采用真空脉动、气液双相流可控悬浮清洗技术,相比传统卧式胶塞(铝盖)清洗机,其清洗一次合格率提高16%~30%,能耗节约50%,效率提高约30%~50%。满载总周期缩短1~2个小时;清洗后含水量监测数据达到万分之五以下;清洗时不会对胶塞产生搅拌摩擦,清洗后胶塞无变形、掉屑、粘接、老化现象;铝盖清洗后无碰撞变形,达到国际水平。铝盖的转运采用**的RTP无菌阀门技术的全密闭无菌转运系统,完全解决了人为操作带来对产品污染的可能,大大提高了产品的无菌**水平。
药液的输送方式:药液灌装时,由密闭的不锈钢管道压力输送至灌装机,经 0.22 μm除菌过滤器终端二次过滤后,注入西林瓶内。配液间设计尽可能的靠近灌装间,实现药液管路距离短,药液残余少。
成品的输送方式:产品装箱、码垛完成后,采用自动物流输送统输送至RGV小车上,RCV小车将产品转运至全自动立体高架库,实现成品的自动入库。
清洗与灭菌:ISOLATOR无菌隔离器系统内部配置清洗水及VHP发生器,实现对隔离器内部的清洁及灭菌。灌装加塞及的灌装系统配置在线清洗(CIP)和在线灭菌(SIP) 功能,具体包括与药液直接接触的灌装泵、管路、灌针等。工、器具灭菌后的转移方式通过 RTP 接口连接将器具转移至隔离器内,以**隔离器内使用器具的无菌性。
(5)可参观性
生产区域周围设置有足够宽度、良好采光的环形参观走廊,既能够满足生产工艺流程布置顺畅与日常管理,又能**宣传性和可参观性的要求。
(6)可扩展性
预留扩展车间,满足*二期市场扩张产能发展的需求;整个车间采用模块化可复制试设计,实现二期车间可快速的完成建设及投产,缩短产品上市时间。物流通道及物流输送系统充分考虑到资源的共用,实现同时满足一期、二期车间物料输送的要求,限度的提高设备利用率与生产效率,使成本处于合理而较低的状态。
做净化工程之医药车间无尘室装修
大部分医药生产车间无尘室都有严格的无尘无菌要求,及恒温、恒湿的要求,不仅对内的温、湿度有严格的要求,而且对温度和相对湿度的波动范围也有严格的要求。
医药车间无尘室,医药无尘室装修,净化工程,无尘室的三大原则:禁尘、带尘、产尘。风淋室作为进入洁净室的缓冲通道之一,是控制带尘的净化设备之一,它可以限度地减少员工进出无尘洁净室所带来的污染问题。风淋室的两道门电子互锁,可以兼起气闸室的作用,阻止外界污染和未被净化的空气进入无尘洁净区域,达到生产车间所要求的生产洁净环境。
做净化工程之医药车间无尘室装修,医药车间无尘室的室内空气参数要求 :
(1)温湿度要求:温度一般为24+2℃,相对湿度为55+5%。
(2)新风量大。由于这类车间内,人员比较多,可以根据以下数值应取下列的值:非单向流洁净室总送风量的10-30%;补偿室内排风和保持室内正压值所需的新鲜空气量;**室内每人每小时的新鲜空气量≥40m3/h。
(3)送风量大。为了满足洁净室内的洁净度及热湿平衡,需要较大的送风量,就300平方米的车间,吊顶高度为2.5米的,如果是万级,送风量就需要300×2.5×30=22500m3/h的送风量(换气次数,是≥25次/h);如果是十万级,送风量就需要300×2.5×20=15000m3/h的送风量(换气次数,是≥15次/h)
以上就是无尘室装修、无尘车间工程建造施工的一些基本标准,希望对大家有帮助,青岛洁净净化技术有限公司,从事净化工程行业多年,有着丰富的行业经验,电子厂、食品厂、制药厂、化妆品厂等行业的百级至三十万级无尘室设计施工,实验室、无菌室的净化,企业厂房通风、换气、除尘、地面(环氧、自流平、抗静电、PVC等)工程。
医药无菌车间——医疗洁净板项目工程案例
项目名称:济南瑞康医药无菌车间
应用板材:医疗洁净板
应用系统:直接粘贴
施工时间:2017年6月
简 介:济南瑞康医药有限公司位于 临港经济开发区机场路东侧,是瑞康医药股份全资子公司。无菌车间装修项目使用墙冠UV氟碳医疗洁净板共计2000㎡。
医疗洁净板特性
1.防火
医疗洁净板用特种硅酸钙板作为基板,燃烧性能达到GB8624A1级标准要求。当室内发生火灾时,能有效阻止火势的蔓延,不会产生有毒烟雾,无火焰传递;
2.环保
产品甲醛释放量符合GB18580-2001E1级,生产过程不使用任何溶剂,可挥发性有机物(氡)<200Bq/m3,无氨,无笨,放射性达到A类装修材料标准。**不含石棉;
3.
医疗洁净板具有良好的性,抵抗多种病菌(大肠、金葡萄球菌、白色)在板材表面的存活;
4.耐腐蚀
医疗洁净板具有相当的抵抗丙酮和二等各类腐蚀性物质的耐腐蚀性能,具有较强的耐酸、耐碱、的特性,包括各类清洁剂、消毒液及其它有机溶剂等;
5.耐候
基板品质优越,涂层经过十一次紫外光固化工艺,板材耐候性能强,使用寿命长达25年以上。具有防辐射、抗静电性能。
无菌冻干制剂 智能医药工厂装修净化设计
本文为读者详细介绍了楚天科技3D打印智慧医药工厂模型——此方案应用到L型入墙式设计、隔离系统等,实现空间利用率,车间占地面积小,运行成本。
2015年5月19日,经签批,中国印发《中国制造2025》,部署全面推进实施制造强国战略。报告明确智能制造是未来制造业发展的重点方向。利用自动化与信息化技术,通过两化深度融合来促进制药业的升级换代,构建智慧医药工厂,实现智能生产,**生产合规性的同时提升生产效率,实现精益生产。
项目概述
此方案应用到L型入墙式设计、隔离系统等,实现空间利用率,车间占地面积小,运行成本。此方案配置全自动化生产设备,全自动包装线与物流系统、机器人集成技术、自动立体库及信息化系统等,实现生产智能化及人员少化,提高生产效率。为避免、物流交叉,此方案整个规划设计人物流为独立分区域集中设置,便于实现物流的全自动集成配送。整个方案的设计具有良好的可参观性、可扩展性及前瞻性。
本项目主要生产剂型为抗药无菌冻干制剂,西林瓶、丁基胶塞和铝盖密封封口的包装。根据产品的剂型及工艺的要求,采用除菌过滤、无菌灌装工艺生产,生产区域按照封闭系统设计,高风险的灌装、半压塞、冻干进出料、轧盖均配置ISOLATOR无菌隔离器。
如何建设智能化工厂
严格的设计标准
设计标准按2010版中国GMP和EU GMP标准设计,兼顾FDA和欧盟的GMP要求,整个生产线中的高风险工艺操作,设计在目前背景环境要求的隔离器内进行,隔离器设计的工艺设计标准,拟按照GMP规范附录1隔离器的如下要求执行:2010版GMP附录1*十四条规定,高污染风险的操作宜在隔离操作器中完成。隔离操作器及其所处环境的设计,应当能够**相应区域空气的质量达到设定标准。传输装置可设计成单门或双门,也可是同灭菌设备相连的全密封系统。物品进出隔离操作器应当特别注意防止污染。隔离操作器所处环境取决于其设计及应用,无菌生产的隔离操作器所处的环境至少应为D级洁净区。
其他工艺操作环境设计标准按照附录1*十三条中药品生产操作环境标准执行:设计满足2010 版 GMP《计算机化系统》和《确认与验证》两个附录配套文件的要求。